Lucidatura meccanica
Lucidatura meccanica manuale di metalli e acciaio inox
Hai un componente saldato, segnato dalle lavorazioni precedenti o con una superficie che deve raggiungere una finitura precisa? Con la lucidatura meccanica manuale interveniamo direttamente sul pezzo, lavorando progressivamente le diverse zone fino al risultato concordato.
In Elettropul Italia la manualità ha un ruolo centrale soprattutto quando geometrie, raccordi, saldature e superfici estese richiedono un intervento mirato. Lavoriamo acciaio inox, alluminio, rame, bronzo, ottone e titanio, adattando utensili, abrasivi e sequenza di lavorazione al materiale e alle condizioni iniziali.
La finitura può rispondere a un’esigenza estetica, a una specifica di rugosità oppure preparare il componente a un trattamento successivo. Se non sai quale ciclo richiedere, puoi partire direttamente dal risultato: inviaci una foto, un disegno o un campione di riferimento. Valutiamo il pezzo, verifichiamo la fattibilità e definiamo come intervenire sulla superficie.
Dal pezzo grezzo alla finitura richiesta
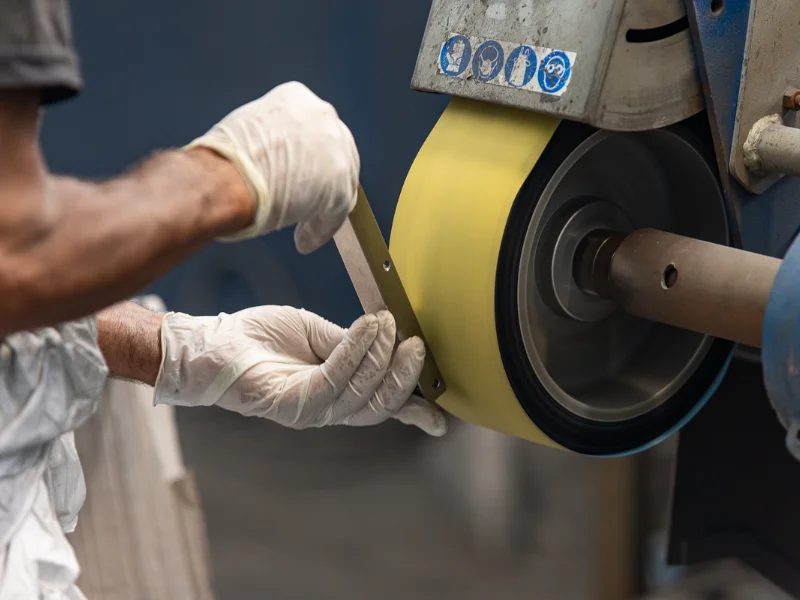
La lucidatura meccanica dei metalli non corrisponde a un singolo passaggio. La superficie viene lavorata attraverso utensili e abrasivi, con una sequenza che cambia in funzione delle condizioni del componente e del risultato da raggiungere. Un pezzo appena saldato, per esempio, presenta una situazione diversa da una superficie già sottoposta a precedenti operazioni di finitura. Cambiano anche le esigenze tra un componente che deve raggiungere un determinato aspetto estetico e uno per il quale è stata indicata una specifica di rugosità.
Prima di iniziare guardiamo quindi cosa abbiamo davanti. Valutiamo il materiale, lo stato della superficie, la geometria, le saldature e le eventuali zone che richiedono maggiore attenzione. Da qui costruiamo la successione delle lavorazioni, passando quando necessario da un intervento più incisivo ad abrasivi progressivamente più fini.
La finitura nasce da questa progressione, non dall’utilizzo di una singola grana.
Graffi profondi, porosità, difetti del materiale o irregolarità importanti richiedono inoltre una valutazione specifica. Non promettiamo che la lucidatura possa cancellare qualsiasi difetto: verifichiamo prima quanto possiamo intervenire sul pezzo senza comprometterne caratteristiche, geometrie o zone funzionali.
Il valore della lavorazione manuale
Nella lucidatura manuale l’operatore non sostituisce la tecnologia: la governa sul pezzo.
Utilizziamo attrezzature e abrasivi, ma è l’esperienza di chi lavora il componente a guidare l’intervento sulle diverse aree. Una superficie piana non si affronta necessariamente come una curva; una saldatura richiede un’attenzione diversa rispetto a un raccordo; uno spigolo non può essere trattato senza considerare ciò che deve rimanere invariato.
Questo diventa particolarmente importante quando lavoriamo pezzi meccanici, componenti saldati, superfici estese e geometrie complesse.
L’operatore può seguire la forma, raggiungere zone specifiche e modulare l’intervento mentre la finitura prende forma. È un lavoro nel quale il controllo visivo e l’esperienza sul materiale accompagnano i diversi passaggi. Per noi “manuale” significa proprio questo: adattare la lavorazione al componente invece di trattare ogni componente nello stesso modo.
Se il tuo pezzo presenta zone che devono essere preservate o aree sulle quali dobbiamo concentrare la lavorazione, puoi segnalarcele sul disegno tecnico. Prima sono chiare le criticità, più precisamente possiamo valutare il lavoro.
Quanto deve essere lucida la superficie?
“Lucido” può voler dire cose molto diverse. Puoi cercare una finitura principalmente estetica, voler uniformare superfici che oggi appaiono differenti oppure avere una specifica tecnica che definisce le caratteristiche richieste al componente. Per questo non ci fermiamo a espressioni come “molto lucido” o “a specchio”. Cerchiamo di capire quale risultato deve avere il pezzo e perché.
Quando l’obiettivo è estetico, fotografie e soprattutto un campione fisico possono diventare riferimenti molto utili. Quando invece la superficie deve rispondere a una specifica tecnica, entrano in gioco anche parametri misurabili.
Uno di questi è la rugosità superficiale. Brillantezza e rugosità non sono sinonimi: una superficie che appare molto lucida non permette, soltanto guardandola, di stabilire il suo valore Ra. Se il tuo progetto prevede una rugosità specifica, indicacela prima della lavorazione.
Disponiamo di strumenti per il controllo della rugosità e possiamo quindi affiancare alla valutazione della finitura una misurazione quando prevista dalla commessa.
Non associamo però un valore Ra standard alla semplice dicitura “lucidatura meccanica”. Il risultato raggiungibile dipende dalla superficie di partenza, dal materiale, dalla geometria e dal ciclo eseguito.
Ogni materiale metallico richiede lavorazioni precise
Il materiale cambia il comportamento della superficie durante la lavorazione e incide sul ciclo da adottare. Eseguiamo lucidatura meccanica su acciaio inox, alluminio, rame, bronzo, ottone e titanio, materiali già presenti nell’esperienza produttiva Elettropul.
- L’acciaio inox occupa un ruolo centrale nelle nostre lavorazioni, anche per componenti saldati e superfici destinate a settori nei quali la finitura deve rispondere a richieste precise.
- Con l’alluminio, così come con rame, bronzo, ottone o titanio, partiamo dalle caratteristiche specifiche del materiale e dalle condizioni del componente. Non trasferiamo automaticamente la stessa sequenza utilizzata sull’inox.
Per questo, quando ci chiedi una valutazione, sapere esattamente quale materiale dobbiamo lavorare è una delle prime informazioni utili. Se invece non hai tutti i dati disponibili, possiamo iniziare dalla documentazione che possiedi e dal pezzo.
Quando consigliamo la lucidatura meccanica
Non sempre il componente termina il proprio percorso con la lucidatura meccanica. In alcuni casi questa lavorazione serve a costruire direttamente la finitura finale. In altri prepara la superficie a un trattamento successivo. È un aspetto importante perché in Elettropul non lavoriamo la lucidatura come un servizio isolato dal resto del componente. Nello stesso contesto produttivo gestiamo anche elettrolucidatura, decapaggio, passivazione, micropallinatura e satinatura.
Possiamo quindi valutare se il risultato che cerchi richiede soltanto un intervento meccanico oppure se è necessario considerare più fasi.
Un caso significativo è il rapporto tra lucidatura meccanica ed elettrolucidatura. Sono due processi differenti: la prima lavora fisicamente la superficie attraverso abrasivi e utensili, mentre la seconda interviene attraverso un processo elettrochimico. A seconda delle condizioni iniziali e del risultato richiesto, la preparazione meccanica può precedere la fase elettrochimica.
Non devi necessariamente conoscere in anticipo questa sequenza. Se ci mostri il componente e ci indichi dove deve arrivare, possiamo ragionare sul percorso.
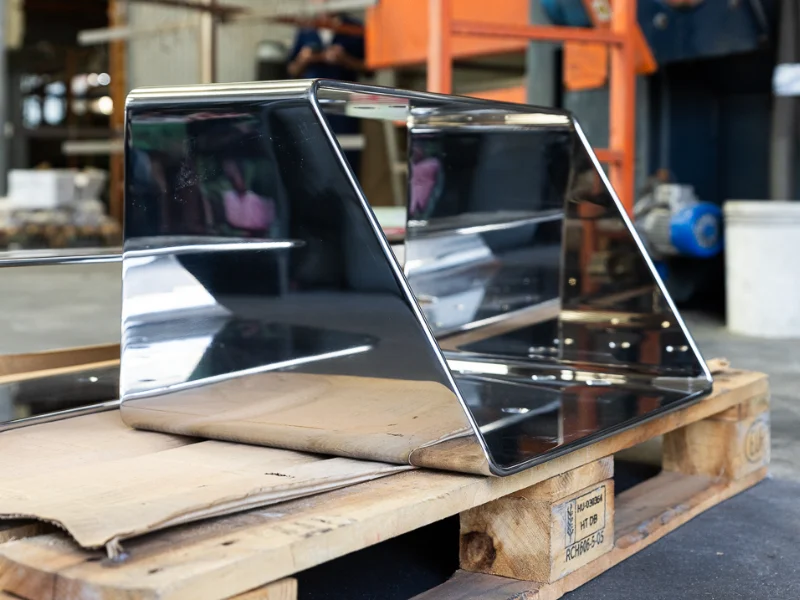
Dalla finitura estetica alla superficie tecnica
La destinazione del componente cambia anche il modo in cui guardiamo alla lucidatura.
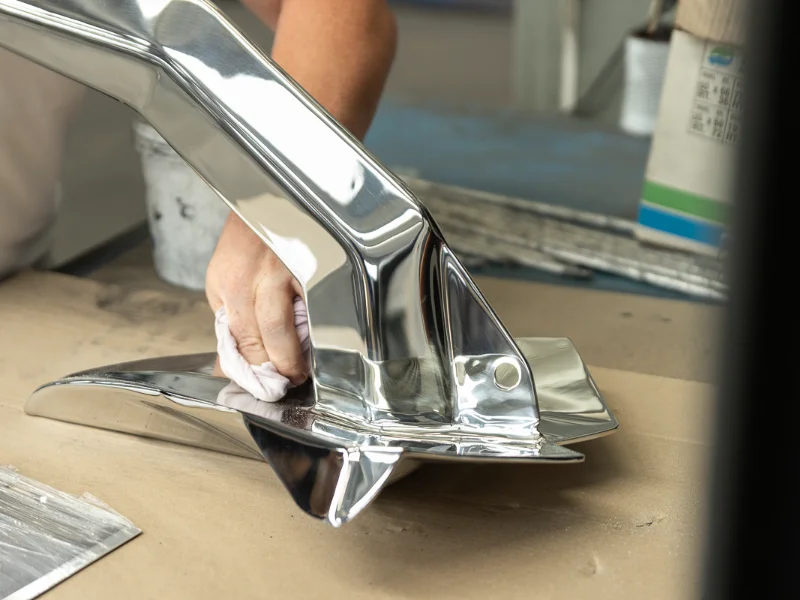
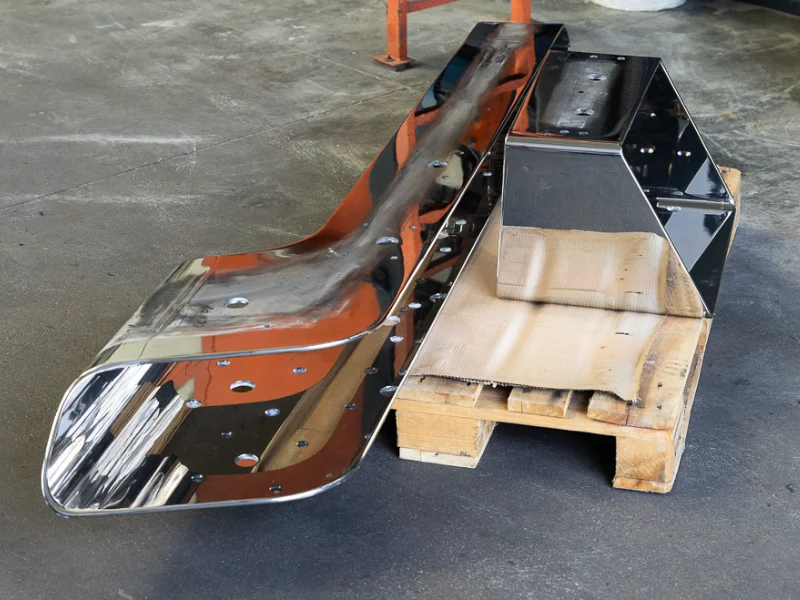
Nella nautica, settore nel quale abbiamo maturato una lunga esperienza, la resa estetica dell’acciaio inox può assumere un peso importante. Componenti a vista, saldature, curve e superfici estese richiedono attenzione alla continuità della finitura e all’aspetto finale del pezzo.
Nel farmaceutico, alimentare e medicale possono invece entrare in gioco richieste tecniche più specifiche. Rugosità, stato delle saldature, geometria e caratteristiche superficiali possono diventare elementi da considerare insieme al disegno e alla destinazione del componente.
Non basta quindi sapere che un pezzo finirà in un impianto alimentare o farmaceutico per decidere automaticamente come lucidarlo. Ci servono le tue specifiche.
In particolare, prima di definire il lavoro è utile conoscere:
- materiale e condizioni attuali del componente;
- dimensioni e quantità;
- superfici interessate dalla lucidatura;
- presenza di saldature o zone critiche;
- rugosità richiesta, quando prevista;
- eventuali quote o aree da preservare;
- finitura estetica desiderata;
- lavorazioni che il pezzo dovrà affrontare successivamente.
In questo modo possiamo mettere in relazione la lucidatura con ciò che il componente dovrà effettivamente fare.
Campionatura: il primo passo per dare concretezza al progetto
Quando il risultato deve essere soprattutto visivo, descriverlo a parole può lasciare troppo spazio all’interpretazione. “Lucido”, “brillante”, “uniforme” o “a specchio” aiutano a capire la direzione, ma non sempre identificano con precisione la stessa finitura per entrambe le parti. Per questo possiamo lavorare anche partendo da campioni e riferimenti concreti.
Se devi produrre un lotto o replicare una finitura già esistente, puoi mostrarci il riferimento che vuoi ottenere. Valutiamo il materiale e le condizioni del componente e verifichiamo come avvicinarci al risultato richiesto. Quando serve, possiamo considerare anche una campionatura preventiva. Prima di estendere la lavorazione all’intera commessa, hai così un risultato reale sul quale confrontarti.
La consulenza funziona allo stesso modo. Non devi contattarci dicendo necessariamente “mi serve questa sequenza di abrasivi”. Puoi dirci: questo è il mio pezzo, questa è la superficie attuale, questo è il risultato che devo ottenere. Da lì parte il nostro lavoro.
Controlli qualità sulla rugosità finale
L’ultimo passaggio di lucidatura non coincide automaticamente con la fine della commessa. Controlliamo il risultato ottenuto rispetto alla richiesta concordata e, quando previsto, possiamo eseguire anche il controllo della rugosità.
Poi dobbiamo preservare ciò che abbiamo appena realizzato. Una superficie lucidata può essere segnata durante movimentazione, stoccaggio o trasporto. In funzione della commessa possiamo quindi occuparci della protezione e dell’imballaggio del componente, così che la finitura non venga compromessa nelle fasi successive.
Possiamo concordare anche le modalità di ritiro e consegna. Lavoriamo dalla nostra sede di Sala Bolognese con aziende del territorio e con clienti provenienti da altre zone d’Italia.
Il principio rimane lo stesso lungo tutto il lavoro: guardiamo il componente fino a quando è pronto per tornare da te.
Consulenza per la scelta della lavorazione
Se devi lucidare un componente in acciaio inox, alluminio o un altro metallo che trattiamo, non serve arrivare con il ciclo già deciso.
Mandaci una fotografia se vuoi iniziare con una prima valutazione. Se hai un disegno tecnico, allegalo insieme alle dimensioni, al materiale e alle eventuali specifiche di finitura. Se invece devi replicare un risultato estetico, mostraci anche il riferimento.
Valutiamo il componente, le condizioni della superficie e ciò che devi ottenere. Se la lucidatura meccanica manuale è il percorso corretto, definiamo la lavorazione. Se è necessario preparare diversamente il pezzo o integrare un altro trattamento, lo consideriamo prima di procedere.
Inviaci una foto o il disegno del componente: valutiamo insieme la fattibilità e la finitura da raggiungere.
RICHIESTA DI FATTIBILITà
RIFINISCI CON NOI
I TUOI PEZZI METALLICI
Inviaci fotografie o disegno tecnico, informaci sul materiale, dimensioni, quantità che desideri lavorare. Verificheremo il trattamento più adatto, le eventuali criticità e le condizioni necessarie per ottenere il risultato richiesto.
gestione priorità
HAI UN'URGENZA?
Valutiamo fattibilità e tempi di consegna anche per richieste fuori programma