Lucidatura elettrochimica
Elettrolucidatura e lucidatura elettrochimica dei metalli
In Elettropul Italia eseguiamo elettrolucidatura, o lucidatura elettrochimica, su componenti metallici destinati a produzioni industriali e a settori con specifiche esigenze di finitura. Il trattamento agisce sullo strato superficiale del metallo attraverso un processo elettrochimico controllato e viene utilizzato, in particolare sull’acciaio inox, per ottenere una superficie più uniforme, levigata e brillante e ridurne la microrugosità.
Prima di definire la lavorazione, però, guardiamo il pezzo: materiale, geometria, condizioni iniziali, saldature, eventuali difetti, rugosità e risultato richiesto incidono sul ciclo da eseguire. Puoi inviarci il componente, una fotografia o un disegno tecnico: ne valutiamo le caratteristiche e verifichiamo se procedere con l’elettrolucidatura o se integrare altre lavorazioni disponibili internamente. Lavoriamo anche componenti destinati ai settori farmaceutico, alimentare, medicale e nautico, nei quali la finitura può rispondere a esigenze estetiche e funzionali differenti.
Come funziona l’elettrolucidatura e cosa permette di ottenere
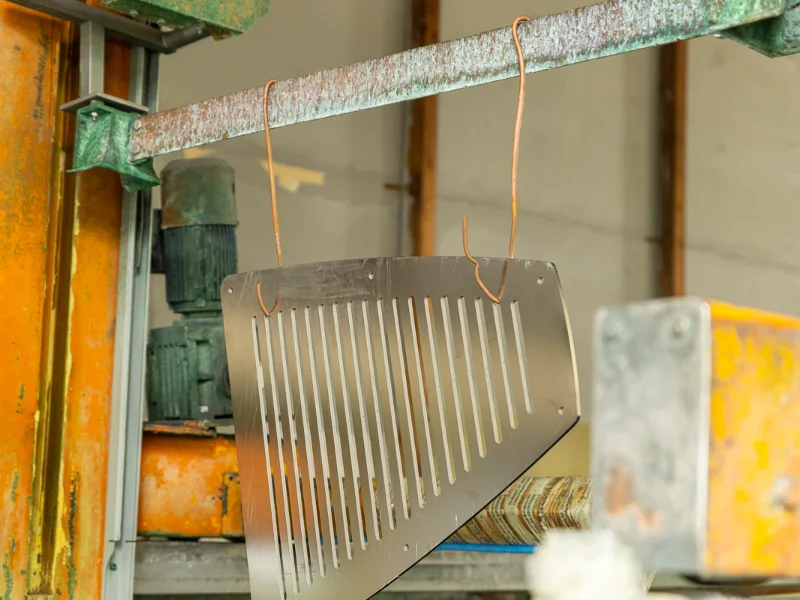
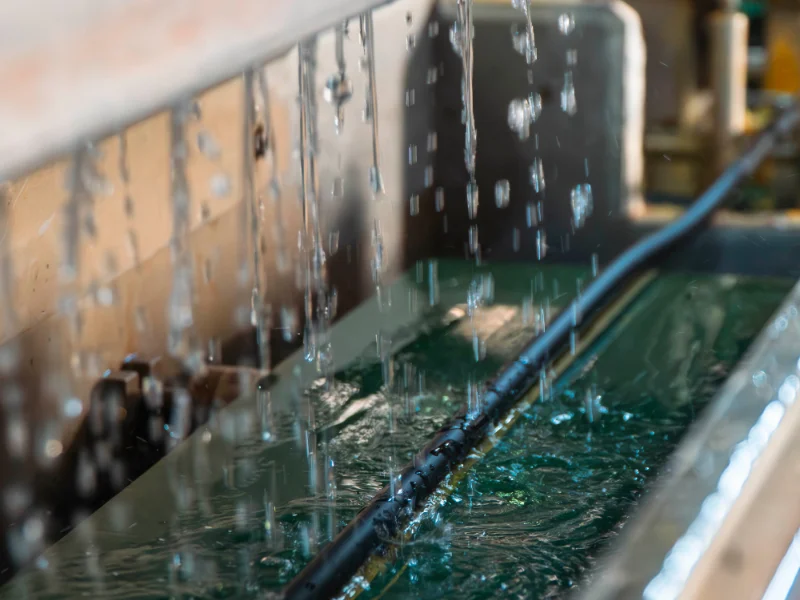
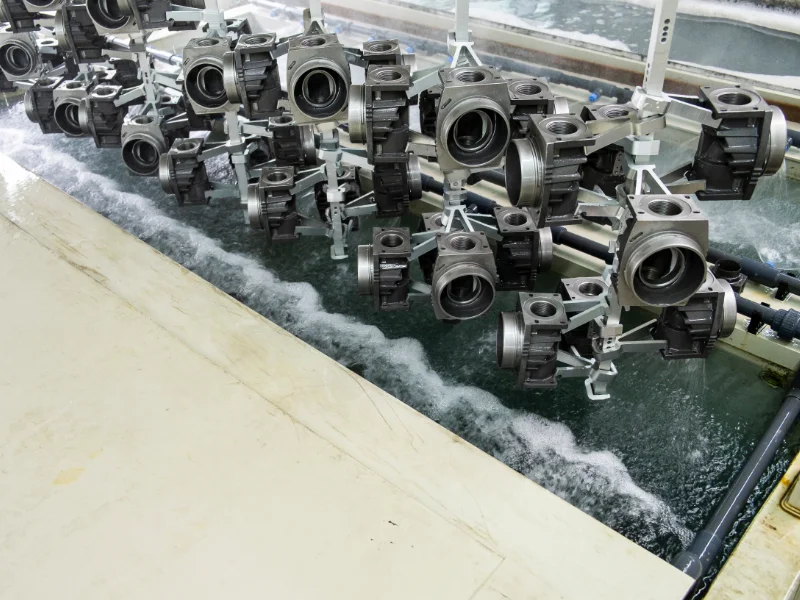
L’elettrolucidatura dei metalli rimuove in modo controllato una parte dello strato superficiale del componente attraverso l’azione combinata di un bagno elettrolitico e della corrente elettrica. Il processo interessa le microasperità della superficie e produce un effetto di levigatura. Non aggiungiamo quindi un rivestimento al pezzo: interveniamo direttamente sulla sua superficie.
Sull’acciaio inox, il trattamento viene utilizzato quando il risultato richiesto non riguarda soltanto l’aspetto del componente. L’elettrolucidatura può ridurre la microrugosità, aumentare la brillantezza e migliorare le caratteristiche della superficie, aspetti rilevanti anche quando pulibilità e comportamento alla corrosione hanno un peso nella destinazione finale del pezzo.
Il risultato, però, non è uguale su qualsiasi componente. Dipende dal materiale, dalla superficie di partenza, dalle lavorazioni precedenti e dalla geometria. Per questo non consideriamo l’elettrolucidatura come un passaggio standard da applicare indistintamente: prima capiamo da dove parte il pezzo e dove deve arrivare.
La superficie iniziale incide sul risultato finale
Graffi, saldature, porosità, segni lasciati da precedenti lavorazioni e altre irregolarità non scompaiono automaticamente durante l’elettrolucidatura.
Se il componente presenta difetti superficiali importanti, può essere necessario intervenire prima con una preparazione meccanica. È uno dei motivi per cui avere a disposizione lavorazioni differenti ci permette di ragionare sul ciclo completo invece di fermarci al singolo trattamento richiesto. Quando riceviamo il pezzo o il suo disegno, valutiamo quindi anche lo stato della superficie. Se l’elettrolucidatura da sola non è il percorso corretto per ottenere il risultato indicato, possiamo considerare una preparazione precedente o un trattamento differente.
Questo passaggio evita di associare all’elettrolucidatura risultati che il processo, date le condizioni iniziali del componente, non può raggiungere da solo.
Elettrolucidatura o lucidatura meccanica?
Lucidatura meccanica ed elettrolucidatura sono lavorazioni differenti e possono anche essere complementari.
- Con la lucidatura meccanica interveniamo direttamente sulla superficie attraverso abrasivi e lavorazioni eseguite dall’operatore. Possiamo agire in maniera mirata su determinate zone del componente e preparare progressivamente la finitura.
- Con l’elettrolucidatura interveniamo invece attraverso un processo elettrochimico che produce un’asportazione controllata dello strato superficiale.
La scelta dipende quindi dal risultato da ottenere e dalle condizioni del pezzo. In alcuni casi può bastare una lavorazione; in altri, la preparazione meccanica può precedere il trattamento elettrochimico.
Se non sai quale delle due lavorazioni sia più adatta, non devi necessariamente stabilirlo prima di contattarci. Indicaci materiale, stato del componente e risultato richiesto: partiamo da questi elementi per valutare il ciclo.
Rugosità e brillantezza non indicano la stessa cosa
Una superficie molto brillante non ha necessariamente una determinata rugosità Ra.
La brillantezza descrive un risultato visibile; la rugosità esprime invece le microirregolarità presenti sulla superficie e può essere misurata. Sono quindi due informazioni diverse, anche quando entrambe concorrono alla valutazione della finitura. Disponiamo di strumenti per il controllo della rugosità, particolarmente utile quando il risultato richiesto comprende una specifica tecnica e non soltanto un riferimento estetico.
Anche in questo caso partiamo dal pezzo. Il valore finale dipende infatti dalle condizioni iniziali della superficie, dal materiale, dalla geometria e dal ciclo applicato. Per questo non associamo un valore Ra universale all’elettrolucidatura: valutiamo il risultato richiesto rispetto alle condizioni reali del componente. Se hai già una specifica di rugosità, comunicala insieme al disegno o alla richiesta di lavorazione.
Geometrie e tolleranze vanno valutate prima di lavorare il pezzo
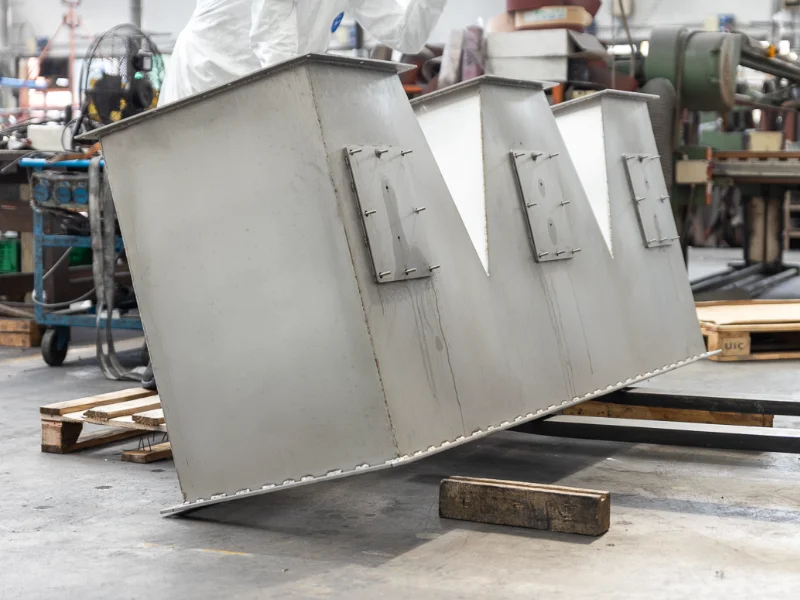
Forma e dimensioni fanno parte della valutazione dell’elettrolucidatura. Fori, cavità, spigoli, superfici interne, saldature e geometrie articolate introducono condizioni diverse rispetto a una superficie semplice. Anche eventuali quote funzionali meritano attenzione, perché il trattamento comporta un’asportazione superficiale di materiale.
Se il tuo componente presenta tolleranze da preservare o zone particolarmente critiche, segnalale prima della lavorazione. Un disegno tecnico ci permette di individuare questi elementi e considerarli nella valutazione di fattibilità.
Questo approccio diventa particolarmente importante quando lavori con componenti già sottoposti a più fasi produttive o con pezzi nei quali una modifica indesiderata della superficie comporterebbe rilavorazioni, ritardi o lo scarto del componente.
Elettrolucidatura, decapaggio e passivazione non sono lo stesso trattamento
Elettrolucidatura, decapaggio e passivazione possono entrare nella lavorazione delle superfici in acciaio inox, ma rispondono a esigenze differenti.
- Con l’elettrolucidatura interveniamo elettrochimicamente sulla superficie e sulle sue microasperità.
- Il decapaggio viene utilizzato per rimuovere ossidi e alterazioni superficiali legate, per esempio, alle lavorazioni precedenti e alle saldature.
- La passivazione interviene invece sulle condizioni passive della superficie dell’acciaio inox.
Non esiste quindi un trattamento “migliore” in assoluto. Esiste quello coerente con le condizioni del componente e con ciò che devi ottenere.
In Elettropul eseguiamo elettrolucidatura, decapaggio e passivazione, oltre ad altre lavorazioni superficiali. Questo ci permette di valutare la richiesta senza ricondurre automaticamente ogni problema al trattamento inizialmente indicato.
Elettrolucidatura per farmaceutico, alimentare, medicale e nautica
Lavoriamo componenti destinati a diversi comparti industriali, con particolare attenzione a farmaceutico, alimentare, medicale e nautica. In questi settori la superficie può avere esigenze molto diverse e la destinazione finale del pezzo diventa una delle informazioni da considerare prima della lavorazione.
- Nel farmaceutico, per esempio, puoi arrivare da noi con una specifica tecnica che comprende rugosità, condizioni della superficie o altri requisiti del componente. In questi casi partiamo dai dati disponibili per valutare il ciclo e capire quali lavorazioni siano necessarie per avvicinarsi al risultato richiesto.
- Per componenti destinati all’industria alimentare, caratteristiche come rugosità, stato delle saldature e pulibilità della superficie possono assumere un peso funzionale. Anche qui non consideriamo l’elettrolucidatura come sinonimo automatico di idoneità all’impiego alimentare: dobbiamo conoscere materiale, componente, condizioni iniziali e richiesta tecnica.
- Nel medicale, la valutazione può coinvolgere rugosità, geometria, quote e tolleranze. Quando disponi già di un disegno e di una specifica, possiamo partire direttamente da questi elementi e verificare la fattibilità della lavorazione.
- La nautica fa invece parte dei settori nei quali abbiamo maturato una lunga esperienza nella finitura dei metalli. Lavoriamo componenti nei quali la resa estetica può affiancarsi alle esigenze legate alla superficie dell’acciaio inox. Forme, saldature e geometrie possono richiedere una preparazione accurata prima di arrivare alla finitura desiderata.
Sono applicazioni differenti, ma il criterio rimane lo stesso: non partiamo dal settore per applicare automaticamente un ciclo standard. Partiamo dal componente e dal risultato che deve raggiungere.
Consulenza sul trattamento: prima valutiamo il pezzo
Non sempre chi ci contatta sa già quale trattamento richiedere. E non è necessario che lo sappia. Puoi conoscere perfettamente il risultato che devi ottenere, ma avere dubbi sul percorso più adatto per raggiungerlo. In questo caso puoi inviarci un disegno, una fotografia o direttamente il componente e descriverci la finitura richiesta.
Valutiamo la fattibilità e, quando la lavorazione inizialmente ipotizzata non ci sembra quella più adatta, possiamo proporti un percorso differente.
È un passaggio importante soprattutto quando il risultato dipende dall’interazione tra più lavorazioni. Oltre all’elettrolucidatura, eseguiamo internamente lucidatura meccanica, decapaggio, passivazione, micropallinatura e satinatura. Possiamo quindi guardare il pezzo nel suo insieme e capire quali fasi considerare.
Quando è utile verificare preventivamente il risultato, possiamo inoltre valutare una campionatura. Lavorare prima su un campione permette di confrontarsi su un risultato concreto prima di procedere con la commessa completa, soprattutto quando la finitura richiesta presenta caratteristiche particolari.
Dal trattamento al controllo della finitura
Il nostro lavoro non termina quando il componente esce dal trattamento. Controlliamo la finitura ottenuta e, quando la commessa lo richiede, possiamo verificare anche la rugosità superficiale. Il controllo permette di confrontare il risultato con quanto concordato e diventa particolarmente importante quando la superficie deve rispondere a una specifica tecnica.
Dedichiamo attenzione anche alle fasi successive alla lavorazione. Una superficie appena finita deve essere protetta durante movimentazione e trasporto: per questo possiamo gestire protezione e imballaggio dei componenti in funzione delle caratteristiche del pezzo e della commessa.
Possiamo inoltre concordare ritiro e consegna, un servizio utile anche se la tua azienda non si trova in Emilia-Romagna. La sede di Elettropul Italia è a Sala Bolognese, ma lavoriamo con l’obiettivo di servire aziende anche oltre il territorio locale, valutando insieme la gestione logistica della commessa.
Hai un componente da elettrolucidare? Inviaci il disegno o una foto
Se devi sottoporre un componente a elettrolucidatura e vuoi capire se il trattamento è adatto al risultato che devi ottenere, partiamo dalle informazioni sul pezzo. Indicaci, quando disponibili, materiale, dimensioni, quantità, stato della superficie, rugosità richiesta, tolleranze critiche e risultato finale. Puoi allegare una fotografia o un disegno tecnico per aiutarci a valutare geometria e caratteristiche del componente.
Se l’elettrolucidatura è coerente con la richiesta, definiamo la lavorazione partendo da questi elementi. Se il pezzo richiede una preparazione o un trattamento diverso, ne parliamo prima di procedere.
Inviaci il disegno o una foto del componente: valutiamo la fattibilità e il ciclo di lavorazione più adatto al risultato richiesto.
Domande frequenti sull’elettrolucidatura
L’elettrolucidatura elimina graffi e difetti?
Non sempre. Il risultato dipende dalle condizioni iniziali della superficie e dalla natura dei difetti presenti. Se graffi o irregolarità richiedono un intervento precedente, possiamo valutare una preparazione meccanica prima dell’elettrolucidatura.
Qual è la differenza tra elettrolucidatura e lucidatura meccanica?
La lucidatura meccanica lavora fisicamente la superficie attraverso abrasivi e l’intervento dell’operatore. L’elettrolucidatura utilizza invece un processo elettrochimico che agisce sullo strato superficiale del metallo. La scelta dipende dal pezzo e dal risultato richiesto; in alcuni cicli le due lavorazioni possono essere complementari.
L’elettrolucidatura riduce la rugosità?
L’elettrolucidatura produce un effetto di levigatura delle microasperità, ma il valore Ra finale dipende anche dalla superficie di partenza, dal materiale, dalla geometria e dal ciclo applicato. Se devi raggiungere una rugosità specifica, indicacela nella richiesta insieme alle caratteristiche del componente.
L’elettrolucidatura può incidere sulle tolleranze?
Il processo comporta un’asportazione superficiale di materiale. Se il componente presenta quote funzionali o tolleranze critiche, è quindi importante segnalarle prima della lavorazione e, quando disponibile, inviarci il disegno tecnico.
Posso chiedervi una valutazione anche se non so quale trattamento scegliere?
Sì. Puoi partire dal problema e dal risultato che vuoi ottenere. Inviaci una foto, un disegno o le caratteristiche del componente: valutiamo il pezzo e verifichiamo quale lavorazione considerare, senza dare per scontato che il trattamento inizialmente ipotizzato sia quello più adatto.
RICHIESTA DI FATTIBILITà
RIFINISCI CON NOI
I TUOI PEZZI METALLICI
Inviaci fotografie o disegno tecnico, informaci sul materiale, dimensioni, quantità che desideri lavorare. Verificheremo il trattamento più adatto, le eventuali criticità e le condizioni necessarie per ottenere il risultato richiesto.
gestione priorità
HAI UN'URGENZA?
Valutiamo fattibilità e tempi di consegna anche per richieste fuori programma